PTFE、PFA、FEP、PVDF氟塑料制品行业专家
集研发、生产、销售和服务于一体的专业供应商
咨询电话:
0755-29979617
解析聚四氟乙烯烧结生产工艺和推压成型生产工艺
分类:
行业动态
作者:
PFA管小姐姐
来源:
丹凯
发布时间:
2022-12-03
访问量:
烧结是PTFE制品成型的关键。PTFE烧结过程是一个相变过程。将形坯加热到树脂熔点温度327。C以上,大分子结构中的晶体部分全部转变为无
定形结构,物体外观由白色不透明体转变为胶状的弹性透明体。保温一段时间,待这一过程充分完成后,再进行冷却,故合理确定、控制烧结过
程及其工艺条件是确保制品质量的重要因素。
(1)裂纹
产生裂纹的原因很多。树脂热稳定性差,模压压力过大或冲击加压压力不足,模压时加料不均匀,加料量不足或分批加料,烧结时形坯放置方法
或位置不当,烧结时温度过高或保温时间太长,升温速度过快,冷却太快等都是产生裂纹的原因。防止的方法是:选择稳定性好的树脂,采用适
当的模压压力,且施压过程要缓慢;烧结时,采取合理的烧结工艺,如升温速度和冷却速度不要太快等。
(2)变形
变形是由于加料不均匀,树脂热稳定性差,烧结后内部开裂,表面凹下,模压时施压不均匀,保压时间太短,炉内温度不均匀,烧结时放置位置
不当,降温太快等原因造成的。注意加料,施压要均匀,对高大制品要两端施压,增长保压时间,冷却速度适当。
(3)气泡
原因是形坯中空气未排尽,树脂中含挥发物过多,或烧结温度过高等,注意缓慢升压,中途要排气,树脂要预热处理,适当降低烧结温度。
(4)尺寸不合要求的原因主要是由于模具结构尺寸与树脂收缩率配合不当,加料量不当也会引起尺寸不正确。
(5)车削薄膜有水渍状斑纹,说明毛坯未烧透,要提高烧结温度,适当延长保温时间。

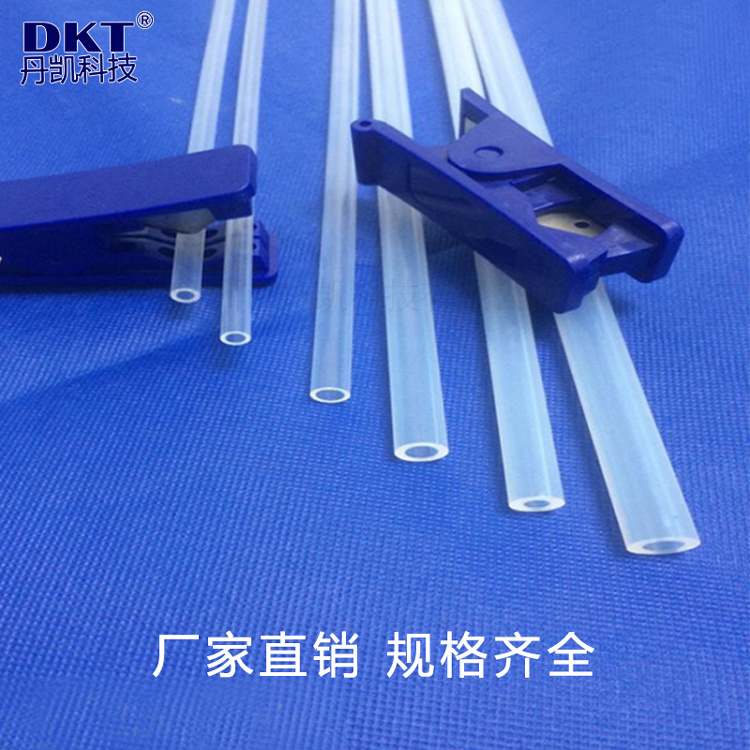
图一:聚四氟乙烯管 来源:丹凯
将聚四氟乙烯树脂中混人助挤剂后的预成坯料,用机械方法将坯料强行通过具有一定锥角的模具制得均一的排列整齐的纤维状物,再除去助挤
剂,经烧结便为具有一定机械强度的制品,这个全过程称为推压成型全过程。所用聚四氟乙烯分散液经凝聚后次级粒子直径为5001~m左右(采用
乳液聚合树脂),初级粒子直径0.2—0.3 m左右,这种树脂比表面积大,吸收有机溶剂后,经剪切力的作用后形成糊膏状,进行挤压成型,又
称为糊膏挤压成型。
推压成型的特点:分散聚合树脂,它具有受剪切力作用后易成纤维状。纤维状的形成过程为:加有助剂的预成型坯料,在料腔中不受剪切力的作
用,原来的颗料呈压缩状平行前进,在料腔和锥体模中部,部分加速,直到锥体模和口模连接处,剪切作用明显,靠近模壁的阻力增加,推压速
度下降,这时细小的颗粒纤维化了,被拉成长条状。在推压工艺中一个十分重要的参数为压缩比。定义为料腔截面积与制品截面积之比:S科腔截
面积/S口模截面积=R.R(Reduction Ratio)对于管材而言,指料腔截面积和芯棒面积的差值与口模截面和芯棒截面积的差值之比:
R.R管=(D —D )/(d —d )式中:D,— —料腔内径(mm);
D —— 芯棒外径(mm);
d — — 口模内径(mm);
d — —芯棒外径(mm)。
为了便于读者理解,介绍推压物料流动模型。
1.料腔 2.锥体模 3.口模 4.流动线 5.纤维状物料 6.推出物
预成型品(坯料)一般在高行程的压机上进行。操作过程类同模压成型。将混和好的合格料加入模腔中,合模后移入压机中,然后缓慢升压,升压
过程中要泄压放气两次,单位压力为0.39~2.94MPa(5~30kg/cm )的条件下保压2min,松压,脱模后置于密封的容器中存放。希望立即推
压成型,不宜长期存放。预成型坯料密度在(1.6)。
推压成型是整个流程中最重要的一环。整个操作过程如下:首先选用好模具,安装好模具,认真校正好模具安装的中心位置。根据制品要求选择
好料腔、模具后进行安装,力求芯棒固定板、活塞固定板和料腔固定板三板平行,同时芯棒垂直于三板,这样才能保证管材壁厚的均匀性。将坯
料修边后加入推压机的料筒中,降下柱塞,按已定工艺条件启动推压成型,推压管材等制品受下接工艺即干燥、烧结区长度以及制品规格等因素
相互匹配,在设计工艺条件时要统筹考虑,从保证产品质量出发,协调推压速度、干燥时间、烧结温度和时间,使推压、干燥、烧结等工艺协调
地进行。
通常推压速度为0.I~20M/min,压缩比为500~1000,口模角为20~60。,口模长径比为8~10,口模内表面必须光洁,这些条件均为保证
产品质量的必要条件。为获得好产品,必须实现均一的纤维化,必须控制好推压温度因素即料腔温度30~35℃ ,口模温度50~60℃ ,切忌在室
温低于20℃ 的环境中进行推压推压又称糊状挤出成型,把20~30目过筛的分散树脂与有机助剂(甲苯、石油醚、溶剂油等,配比树脂重量为1/
5)混合制成糊状物,预压成厚壁圆筒状坯料,放进推压机料筒内,加热,用柱塞推压成型。经干燥在360℃。
(1)PTFE在熔融状态具有极高粘度,加热到415℃亦不会从高弹态变为粘流态;熔融粘度随剪切应力的增加而降低,显示出非牛顿流体的特性。
(2)PTFE是一种结晶型聚合物。直接影响制品结晶度的主要因素是成型时的烧结温度和时间。当温度超过327。C时,结晶区域即完全消失;当温
度低于此温度时又复结晶。结晶度的大小与烧结后的冷却速度、相对分子量有关。冷却速度快,结晶度小,冷却速度慢,结晶度高。在一定冷却
速度下,相对分子量越大,结晶度越小;相对分子量越小,结晶度越大。因此,要获得良好的PTFE制品,必须严格控制烧结过程。
本文由铁氟龙管小姐姐原创,欢迎关注,带你一起长知识!
深圳市丹凯科技有限公司,位于中国深圳,是一家国家高新技术企业,也是一家专精特新企业。
深圳市丹凯科技有限公司,专业从事FEP、PFA、PTFE、PVDF等氟塑料管棒板膜制品的研发、生产、销售和服务的智造企业。PTFE、PFA、FEP、PVDF氟塑料制品行业专家,集研发、生产、销售和服务于一体的专业供应商。
ShenZhen DanKai Technology Co.,ltd. is an intelligent manufacturing enterprise specializing in the R & D, production, sales and service of FEP, PFA, PTFE,PVDF and other fluoroplastic tube, bar, sheet and film products as well as other insulating materials.
公司拥有国际标准的资深研发团队和国外引进的氟塑料制品生产线,部分氟塑料制品通过ISO9001、SGS、FDA认证。
主要产品有:①管类:铁氟龙管、四氟管、PTFE聚四氟乙烯管,FEP管,PFA管,PVDF管;②热缩管类:PTFE热缩管,FEP热缩管,PFA热缩管,PVDF热缩管;③板棒膜类:PTFE板棒膜,FEP板棒膜,PFA板棒膜,PVDF板棒膜;④其他绝缘材料类:硅胶、PU、PE、PVC、UPE等;⑤特殊类:PFA进口接头,螺旋管,弹簧管,旋切管,焊条,三通,直通,垫片,接头,锥棒,扩口管,封口管,编织管,波纹管等。同时可应客户要求订制加工生产各种规格的氟塑料产品。
本文由铁氟龙管小姐姐原创,欢迎关注,带你一起长知识!
关键词:
pfa管,四氟管,铁氟龙管,fep管,聚四氟乙烯管
下一页
下一页


友情链接:
关注我们
Copyright © 2024 深圳市丹凯科技有限公司 All rights reserved.